苏州万通智能装备
全国咨询热线:18038157556


控制柜面板做完,最容易被忽略又最常被挑毛病的就是标识:急停按钮旁边没字、按钮下面贴着一条手写胶带、改过一次功能之后旧标签撕不干净。这些问题的根源不是「没买标识」,而是把三种性质完全不同的标识件当成了一种。
按功能分,面板标识其实是三层:安全标识必须固定、不许随意更换;功能标识要能跟着工艺改;空白片是留给现场自己刻字的那一层。伊顿 M22 系列正好把这三层做成了三个独立零件,配齐一套不用改面板、不用拆线。
| 层次 | 型号 | 订货号 | 尺寸 | 性质 |
|---|---|---|---|---|
| 安全标识 | M22-XBK1 | 216483 | Ø60mm 圆牌,厚 1mm | 黄底 RAL 1004 + 黑色四语(德/英/法/意)印刷,背胶固定,不可自改 |
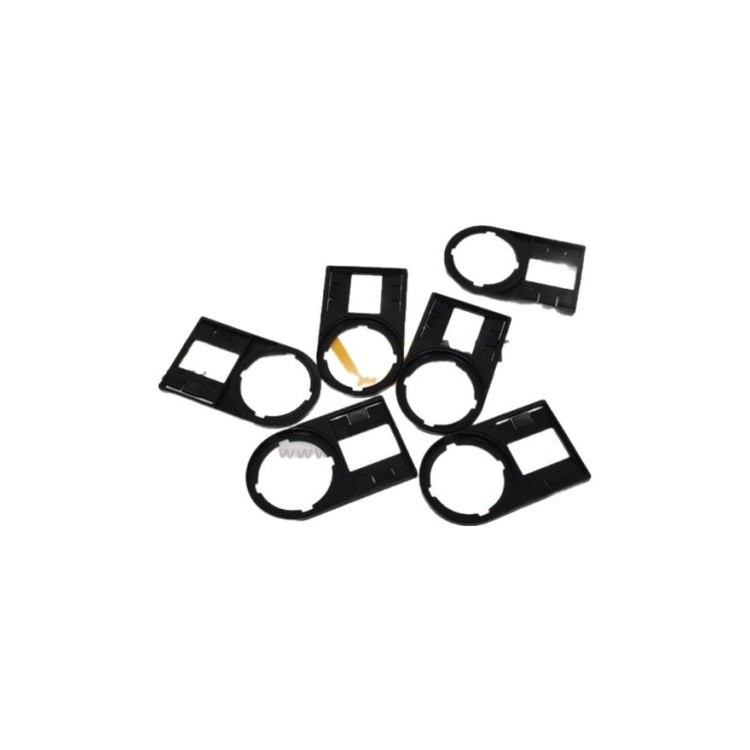
| 功能标识(座) | M22S-ST-X | 216392 | 50×30mm,厚 4mm,中心 Ø22mm | 空白标签框,黑色 RAL 9005,窗口夹持标签纸 |
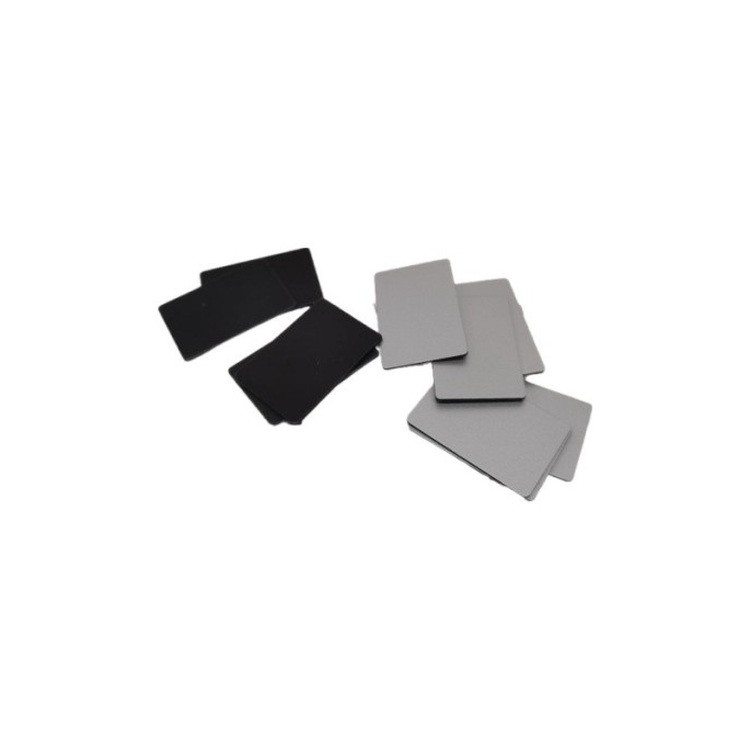
| 功能标识(片) | M22-XST | 216480 | 27×18mm,厚 1mm | ABS 基体 + 表面银色铝箔,出厂空白,可雕刻/激光打标 |
三者不是替代关系:M22-XBK1 是印好固定文字的成品圆牌,用在急停这种「文字不许改」的位置;M22S-ST-X 是框,本身不含字;M22-XST 是插进框里的那一片。只买框会收到一堆空塑料框,只买片则没有地方插——这是采购时最常见的两次退货。
面板按 22.5mm 开孔,操作元件的支撑圈收紧后,M22S-ST-X 的中心 Ø22mm 圆孔套在支撑圈外圈上,框体 50×30mm 覆盖在面板表面;窗口内沿再夹一张 27×18mm 的标牌片。这个尺寸链决定了三件事:
正确顺序是:元件装进面板 → 背面套支撑圈并收紧 → 最后把标牌座从正面压上去。反过来先套标牌座,支撑圈的紧固空间会被框体挡住,拧不到底,按钮用一段时间就会跟着转。
套入时让框体背面的定位筋对准支撑圈缺口,压到底听到卡合声。装正的框不会随按压转动;装偏的框能转,标签会慢慢歪掉。这一步在批量装配时最容易被跳过,事后返工却要拆按钮。
已经投运的面板也能补标识:不用拆线、不用卸元件,直接从正面套上去即可。这一条对老设备改造特别有用——现场补标识的成本从「停线拆柜」降到「十分钟套一个框」。
M22-XST 表面是热压的银色铝箔,刻掉的地方露出深色底材,字与底色反差大,远看很清楚。印上去的字则相反:油墨在铝面上附着力一般,沾了切削液、清洗剂很快发花。所以正规做法是刻,不是印。
工艺上有两个门槛:刀具用 0.5~1mm 尖刀,字高不低于 3mm,笔画不能太细——铝箔只有几十微米厚,刀尖稍钝就会把整片箔层掀起,露出大片灰底,比不刻还难看;激光优先选 CO₂ 机型,光纤激光能量密度高,必须先在不用的片子上试打,确认不烧穿再批量。
急停是安全功能,不是普通操作件。做安全验收时,审查方看的是三件事:1 米内能否一眼找到、能否认出是什么、能否判断复位方向。红色蘑菇头只解决「看得见」,「认得出」要靠标识。
M22-XBK1 的 Ø60mm 比按钮头大一圈,在灰白面板上形成一块醒目的黄色底衬,远看就是一个「安全岛」;盘面四语并列,出口设备、外资厂验收都不必再另做翻译标识。它用背胶固定而不是插在标牌座里,就是为了不让人随手抽换——安全标识一旦可更换,就一定会被换掉。
反过来,普通启动/停止按钮就该用可换的标牌座 + 标牌片:工艺改了、语种变了,换一张纸的成本和返工一块面板不是一个量级。这一层「固定的归固定、可换的归可换」,是面板标识最基本的分层逻辑。
| 检查项 | 做法 | 常见问题 |
|---|---|---|
| 字向一致 | 同一排按钮的标牌片字向统一,从上到下或从左到右 | 逐只随手塞,扫读时来回转头 |
| 框体不转 | 压到底听到卡合声,手指按压时框不动 | 定位筋未对缺口,用一段时间标签歪斜 |
| 急停可辨 | 1m 外能读出「急停」并看清黄色底衬 | 只贴一条手写标签,验收不通过 |
| 清洁方式 | 中性清洁剂 + 软布 | 用丙酮/稀释剂擦拭,ABS 基体发白变形 |
| 备件 | 标牌片平放保存,不与工具混放 | 压弯后插不进窗口 |
两点提醒:标牌座是免维护塑料件,卡扣一旦断裂框体就会松动、跟着按钮转,只能整只更换,别用胶粘;长期处在 +70℃ 附近的环境塑料会变脆,卡扣发白、装不紧时就该换新。标牌片字迹磨浅到看不清要整片换,不要打磨翻新——磨掉箔层只会露出灰底,越磨越花。

©2026 wtmro.com 版权所有 苏州万通智能装备工信部备案号:苏ICP备2021045850号-1
 产品资料